Wybór odpowiedniego producenta opakowań farmaceutycznych jest decyzją o strategicznym znaczeniu dla każdej firmy działającej w tej branży. Od jakości opakowania zależy nie tylko bezpieczeństwo przechowywania i transportu leków, ale także wizerunek marki oraz zgodność z rygorystycznymi przepisami prawa. Dobry producent powinien wykazywać się nie tylko zaawansowanymi technologiami produkcji, ale także głębokim zrozumieniem specyfiki branży farmaceutycznej, w tym wymagań GMP (Good Manufacturing Practice), ISO oraz przepisów dotyczących identyfikowalności produktów.
Niezwykle istotna jest możliwość dostosowania oferty do indywidualnych potrzeb klienta. Oznacza to elastyczność w zakresie materiałów, rozmiarów, kształtów, metod druku oraz zabezpieczeń opakowań. Producent opakowań farmaceutycznych powinien oferować szeroki wachlarz rozwiązań, od prostych blistrów po skomplikowane opakowania sekundowe z zaawansowanymi systemami zabezpieczeń przed podrabianiem. Kluczowe jest również zapewnienie powtarzalności procesów produkcyjnych, co gwarantuje stałą, wysoką jakość każdej partii opakowań.
Współpraca z renomowanym dostawcą to gwarancja nie tylko produktu najwyższej jakości, ale także wsparcia w zakresie logistyki i terminowości dostaw. Branża farmaceutyczna charakteryzuje się specyficznymi wymaganiami dotyczącymi łańcucha dostaw, gdzie opóźnienia mogą mieć poważne konsekwencje. Dlatego warto zwrócić uwagę na producentów, którzy posiadają sprawdzony system zarządzania logistyką i są w stanie zagwarantować ciągłość dostaw, niezależnie od skali zamówienia i zmieniających się potrzeb rynku.
Dodatkowo, producent opakowań farmaceutycznych powinien być otwarty na innowacje i rozwój. Sektor farmaceutyczny stale ewoluuje, wprowadzając nowe formuły leków i technologie ich aplikacji. Opakowania muszą nadążać za tymi zmianami, oferując lepszą ochronę, łatwiejsze użytkowanie i większą funkcjonalność. Dlatego partnerstwo z firmą, która inwestuje w badania i rozwój, jest kluczowe dla długoterminowego sukcesu.
Proces wyboru powinien uwzględniać również aspekty środowiskowe i zrównoważonego rozwoju. Coraz więcej firm farmaceutycznych poszukuje ekologicznych rozwiązań opakowaniowych, które minimalizują negatywny wpływ na środowisko. Producent, który oferuje biodegradowalne materiały, opakowania z recyklingu lub promuje gospodarkę obiegu zamkniętego, z pewnością zyska przewagę konkurencyjną i pozytywny wizerunek w oczach konsumentów i partnerów biznesowych.
Jak wybrać doświadczonego producenta opakowań farmaceutycznych dla Twoich produktów
Proces selekcji dostawcy opakowań farmaceutycznych wymaga skrupulatnego podejścia i analizy wielu czynników. Pierwszym krokiem powinno być sprawdzenie referencji i opinii innych klientów z branży farmaceutycznej. Długoterminowe relacje z renomowanymi firmami farmaceutycznymi świadczą o niezawodności i jakości oferowanych rozwiązań. Warto również zasięgnąć opinii ekspertów branżowych i stowarzyszeń farmaceutycznych, które mogą wskazać zaufanych partnerów.
Kolejnym istotnym aspektem jest posiadanie przez producenta odpowiednich certyfikatów i licencji. W branży farmaceutycznej normy są niezwykle wysokie. Certyfikaty takie jak ISO 9001 (system zarządzania jakością), ISO 13485 (system zarządzania jakością dla wyrobów medycznych) czy zgodność z zasadami GMP są absolutnym minimum. Dokumentacja potwierdzająca spełnienie tych wymogów powinna być łatwo dostępna i przejrzysta.
Zdolności produkcyjne i technologiczne potencjalnego partnera to kolejny kluczowy element. Czy producent dysponuje nowoczesnym parkiem maszynowym pozwalającym na realizację skomplikowanych zamówień? Czy stosuje innowacyjne techniki druku i uszlachetniania, które mogą wyróżnić produkt na rynku? Ważna jest również możliwość produkcji w wymaganych ilościach, zarówno dla małych partii specjalistycznych leków, jak i dla produktów masowych.
Elastyczność i indywidualne podejście do klienta to cechy, których nie można pominąć. Czy producent jest gotów do wspólnego opracowania niestandardowych rozwiązań opakowaniowych? Czy oferuje wsparcie techniczne i doradztwo na każdym etapie współpracy? Umiejętność szybkiego reagowania na zmieniające się potrzeby rynku i dostosowywania oferty jest nieoceniona.
Ostatnim, ale nie mniej ważnym czynnikiem jest stabilność finansowa i organizacyjna producenta. Długoterminowa współpraca wymaga pewności, że partner będzie w stanie realizować zamówienia przez wiele lat. Analiza historii firmy, jej struktury zarządczej i planów rozwoju może dostarczyć cennych informacji na temat jej wiarygodności i potencjału.
Gwarancja jakości i bezpieczeństwa przy wyborze producenta opakowań farmaceutycznych
Wysokiej jakości opakowanie farmaceutyczne musi spełniać szereg kryteriów. Przede wszystkim musi być wykonane z materiałów dopuszczonych do kontaktu z produktami leczniczymi, które nie wchodzą w reakcje chemiczne z substancjami czynnymi, nie uwalniają szkodliwych substancji i nie zmieniają ich właściwości. Należy zwrócić uwagę na certyfikaty potwierdzające zgodność materiałów z normami farmaceutycznymi, takimi jak USP (United States Pharmacopeia) czy Ph. Eur. (European Pharmacopoeia).
Producent powinien zapewnić ścisłą kontrolę procesu produkcyjnego na każdym etapie. Obejmuje to kontrolę surowców, monitorowanie parametrów technologicznych, kontrolę produktu finalnego pod kątem wad fizycznych, takich jak zanieczyszczenia, pęknięcia czy niedokładności druku. Systemy zarządzania jakością, takie jak HACCP (Hazard Analysis and Critical Control Points) czy wspomniane już GMP i ISO, są niezbędne do zapewnienia powtarzalności i zgodności każdej partii produkcyjnej z ustalonymi specyfikacjami.
Bezpieczeństwo opakowań to także ochrona przed fałszerstwami i zapewnienie integralności produktu. Producenci coraz częściej oferują zaawansowane rozwiązania zabezpieczające, takie jak hologramy, specjalne druki zabezpieczające, plomby gwarancyjne czy kody QR umożliwiające weryfikację autentyczności produktu przez konsumenta. Zdolność producenta do implementacji takich zabezpieczeń jest kluczowa w walce z rynkiem podrabianych leków.
Wreszcie, transparentność i audytowalność procesów są niezwykle ważne. Producent powinien być gotów do udostępnienia dokumentacji produkcyjnej i jakościowej, a także umożliwić przeprowadzenie audytów przez klienta lub niezależne jednostki certyfikujące. Taka otwartość buduje zaufanie i pozwala na bieżące monitorowanie poziomu jakości i bezpieczeństwa.
Specjalistyczne rozwiązania oferowane przez producenta opakowań farmaceutycznych
Rynek farmaceutyczny charakteryzuje się ogromną różnorodnością produktów, od tabletek i kapsułek, po płyny, proszki i preparaty biologiczne. Każdy z tych produktów wymaga specyficznego rodzaju opakowania, które zapewni jego stabilność, bezpieczeństwo i łatwość stosowania. Dlatego dobry producent opakowań farmaceutycznych oferuje szeroki wachlarz specjalistycznych rozwiązań, dopasowanych do indywidualnych potrzeb.
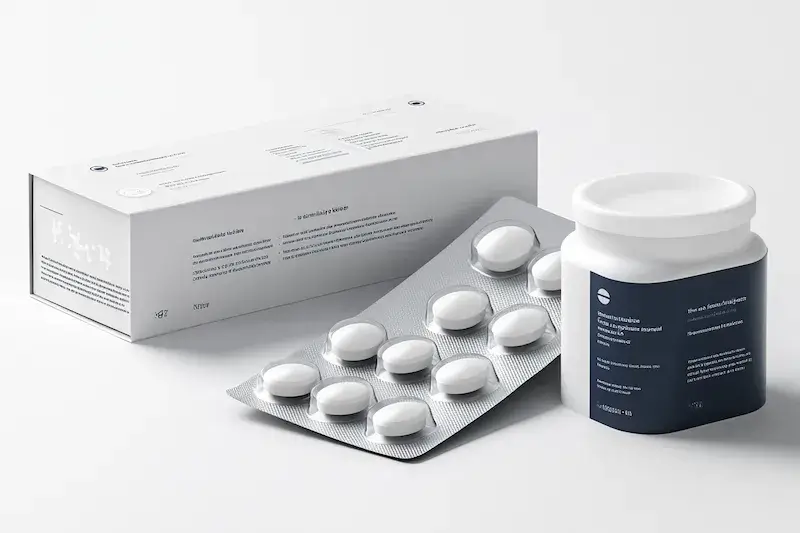
Jednym z najpopularniejszych typów opakowań są blistry. Mogą one być wykonane z różnych materiałów, takich jak PVC, PVDC, Aclar czy aluminium, w zależności od wymagań dotyczących barierowości i ochrony przed wilgocią. Producenci oferują blistry o różnej liczbie przegródek, kształtach i rozmiarach, a także z możliwością druku na folii wierzchniej, co pozwala na umieszczenie dodatkowych informacji o leku.
Butelki i pojemniki to kolejne kluczowe opakowania, szczególnie dla leków płynnych, proszków czy granulatów. Tutaj liczy się materiał – najczęściej HDPE, PET lub szkło – zapewniający odpowiednią barierowość i odporność chemiczną. Producenci oferują szeroki wybór pojemności, kształtów, a także systemów zamknięć, w tym zakrętek z zabezpieczeniem przed otwarciem przez dzieci (child-resistant caps) czy zakrętek z plombą gwarancyjną.
W przypadku produktów wymagających szczególnej ochrony przed światłem, wilgocią lub tlenem, producenci stosują opakowania o wysokiej barierowości. Mogą to być wielowarstwowe folie, specjalne powłoki lub opakowania wykonane z materiałów o niskiej przepuszczalności. W branży farmaceutycznej coraz większą popularność zdobywają opakowania typu sachet, które zapewniają hermetyczne zamknięcie i precyzyjne dawkowanie proszków czy granulatu.
Kolejną grupą specjalistycznych rozwiązań są opakowania dla leków biologicznych i szczepionek, które często wymagają kontrolowanej temperatury podczas transportu i przechowywania. Producenci mogą oferować rozwiązania z wbudowanymi wskaźnikami temperatury lub specjalne opakowania termiczne. Ważne jest także zapewnienie sterylności opakowań dla produktów iniekcyjnych.
Nie można zapomnieć o opakowaniach wtórnych, czyli kartonikach. Mogą one być wykonane z różnych rodzajów kartonu, z różnymi rodzajami druku i uszlachetnień. Producenci oferują możliwości druku wielokolorowego, lakierowania UV, foliowania czy tłoczenia, co pozwala na stworzenie atrakcyjnego i informacyjnego opakowania, które wyróżni produkt na półce aptecznej. Warto zwrócić uwagę na możliwość tworzenia opakowań zintegrowanych z ulotką informacyjną.
Współpraca z producentem opakowań farmaceutycznych w zakresie OCP przewoźnika
Współpraca z producentem opakowań farmaceutycznych w kontekście OCP przewoźnika (Operatora Logistycznego Partnera) nabiera coraz większego znaczenia w zapewnieniu efektywności i bezpieczeństwa łańcucha dostaw produktów leczniczych. OCP jest kluczowym ogniwem odpowiedzialnym za kompleksową obsługę logistyczną, od magazynowania po transport, i wymaga od producentów opakowań dostosowania swoich procesów i oferty.
Jednym z głównych aspektów jest zapewnienie kompatybilności opakowań z systemami magazynowania i transportu OCP. Oznacza to, że opakowania powinny być zaprojektowane tak, aby optymalnie wykorzystywać przestrzeń w magazynach i środkach transportu, ułatwiać sztaplowanie i manipulację. Wymiary opakowań, ich wytrzymałość na nacisk i stabilność są kluczowe dla uniknięcia uszkodzeń podczas przeładunku i transportu.
Kolejnym ważnym elementem jest możliwość znakowania opakowań zgodnie z wymaganiami OCP. Obejmuje to umieszczanie kodów kreskowych, kodów QR, numerów partii, dat ważności oraz innych danych identyfikacyjnych, które ułatwiają śledzenie produktu w całym łańcuchu dostaw. Producent powinien dysponować odpowiednim sprzętem i oprogramowaniem do drukowania i nanoszenia tych oznaczeń, gwarantując ich czytelność i trwałość.
W kontekście OCP przewoźnika, istotna jest również możliwość dostosowania opakowań do specyficznych warunków transportu. Dotyczy to zwłaszcza transportu w kontrolowanej temperaturze (tzw. cold chain). Producent opakowań może współpracować z OCP w celu opracowania rozwiązań zapewniających odpowiednią izolację termiczną, np. poprzez zastosowanie specjalnych materiałów lub opakowań z wbudowanymi elementami chłodzącymi. Wymaga to ścisłej koordynacji i testowania.
Producent opakowań farmaceutycznych powinien również być gotów do elastycznego reagowania na potrzeby OCP w zakresie terminowości dostaw. Często OCP działają w modelu just-in-time, co wymaga od dostawców opakowań utrzymywania odpowiednich zapasów i zapewnienia szybkiego reagowania na zamówienia. Komunikacja i dobra organizacja procesów logistycznych po stronie producenta są kluczowe dla sprawnego funkcjonowania całego łańcucha dostaw.
Wreszcie, bezpieczeństwo i integralność opakowań są priorytetem. OCP przewoźnika są odpowiedzialni za ochronę przewożonych towarów, dlatego opakowania muszą zapewniać skuteczną ochronę przed uszkodzeniem, kradzieżą lub nieuprawnionym dostępem. Producent opakowań farmaceutycznych, współpracując z OCP, powinien oferować rozwiązania z zaawansowanymi zabezpieczeniami, takimi jak plomby gwarancyjne czy specjalne systemy zamknięć, które minimalizują ryzyko naruszenia integralności produktu.
„`