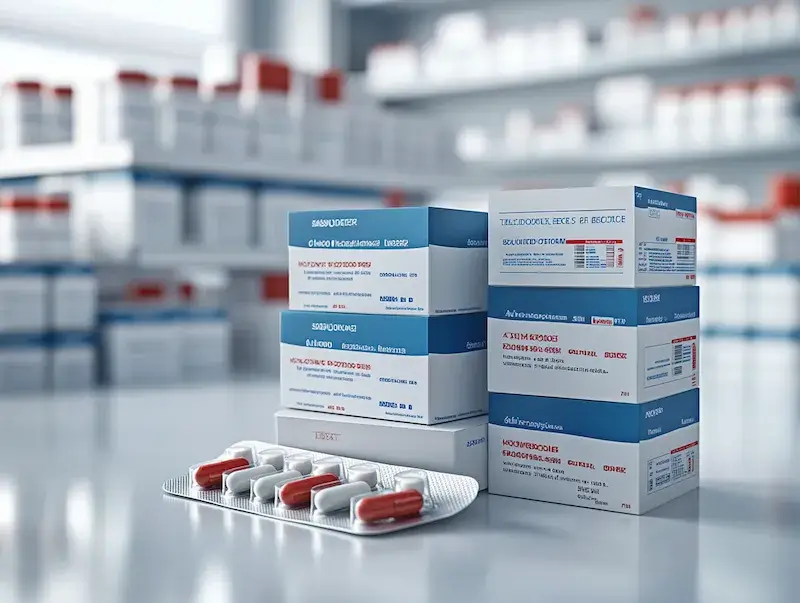
Produkcja opakowań na leki to niezwykle złożony i odpowiedzialny proces, który stanowi fundament bezpieczeństwa i skuteczności preparatów farmaceutycznych. Odpowiednie opakowanie nie tylko chroni lek przed czynnikami zewnętrznymi, takimi jak wilgoć, światło czy tlen, ale również zapobiega jego zanieczyszczeniu mikrobiologicznemu i chemicznemu. Ponadto, opakowanie pełni kluczową rolę informacyjną, dostarczając pacjentowi niezbędnych danych o produkcie, dawkowaniu oraz terminie ważności. Wymogi prawne dotyczące produkcji opakowań farmaceutycznych są niezwykle restrykcyjne i obejmują szeroki zakres zagadnień, od doboru odpowiednich materiałów, przez proces produkcji, aż po kontrolę jakości i dystrybucję. Wszystko to ma na celu zapewnienie, że lek dotrze do pacjenta w nienaruszonym stanie i będzie można go bezpiecznie stosować.
Branża farmaceutyczna charakteryzuje się jednymi z najwyższych standardów jakościowych spośród wszystkich sektorów produkcyjnych. Dotyczy to w równym stopniu samych leków, jak i opakowań, w których są one umieszczane. Błędy w produkcji opakowań mogą prowadzić do poważnych konsekwencji, od utraty skuteczności leku, przez ryzyko wystąpienia działań niepożądanych, aż po zagrożenie dla zdrowia i życia pacjentów. Dlatego też, producenci opakowań farmaceutycznych muszą przestrzegać rygorystycznych norm i wytycznych, takich jak Dobre Praktyki Produkcyjne (GMP), które obejmują wszystkie etapy procesu produkcyjnego. Wdrażanie systemów zarządzania jakością, regularne audyty i ciągłe doskonalenie procesów to standard w tej branży.
Konieczność zapewnienia najwyższej jakości opakowań wynika nie tylko z troski o zdrowie pacjentów, ale również z regulacji prawnych nakładanych przez organy nadzorcze na całym świecie. Inspekcje farmaceutyczne, certyfikacje i wymogi dokumentacyjne są integralną częścią życia każdego producenta opakowań na leki. Oprócz aspektów technicznych i jakościowych, istotne jest również zapewnienie odpowiedniego poziomu bezpieczeństwa w całym łańcuchu dostaw. Od momentu produkcji materiałów, przez magazynowanie, transport, aż po moment, gdy opakowanie z lekiem trafia do rąk pacjenta, każdy etap musi być ściśle kontrolowany.
Proces produkcji opakowań na leki od materiału po gotowy produkt
Proces produkcji opakowań na leki rozpoczyna się od starannego doboru surowców. Wykorzystywane materiały muszą spełniać szereg rygorystycznych wymogów, takich jak niska przepuszczalność dla gazów i wilgoci, odporność chemiczna, a także brak reakcji z substancją leczniczą. Najczęściej stosowane materiały to różnego rodzaju tworzywa sztuczne, szkło, metale (np. aluminium) oraz papier i tektura. Każdy z tych materiałów ma swoje specyficzne właściwości i zastosowania, w zależności od rodzaju leku i jego wymagań dotyczących ochrony. Na przykład, dla leków wrażliwych na światło, stosuje się materiały nieprzezroczyste lub zawierające filtry UV.
Po wyborze odpowiednich materiałów, następuje etap produkcji właściwego opakowania. Może on obejmować różne technologie, takie jak termoformowanie, wtryskiwanie, ekstruzja, formowanie szkła czy cięcie i klejenie tektury. Niezależnie od metody, kluczowe jest zachowanie najwyższej precyzji i czystości procesu. Linie produkcyjne muszą być zaprojektowane tak, aby minimalizować ryzyko zanieczyszczenia, a pracownicy muszą być odpowiednio przeszkoleni i wyposażeni. W przypadku opakowań blisterowych, często stosuje się folie PVC, PVDC lub aluminium, które następnie są formowane i zgrzewane z folią osłonową.
Kolejnym istotnym etapem jest drukowanie i znakowanie opakowań. Na opakowaniach umieszczane są kluczowe informacje dla pacjenta, takie jak nazwa leku, dawka, numer serii, data ważności, instrukcje stosowania oraz ostrzeżenia. Druk musi być wykonany w sposób trwały i czytelny, odporny na ścieranie i działanie czynników zewnętrznych. Stosuje się różnorodne techniki druku, w tym fleksografię, offset, sitodruk czy druk termotransferowy. Niektóre opakowania, zwłaszcza te zawierające substancje o wysokim potencjale, mogą wymagać dodatkowych zabezpieczeń, takich jak hologramy czy specjalne farby.
- Wybór odpowiednich materiałów do produkcji opakowań na leki jest kluczowy dla zapewnienia ich stabilności i bezpieczeństwa.
- Stosuje się materiały takie jak tworzywa sztuczne (PET, HDPE, PVC), szkło, aluminium, papier i tektura.
- Każdy materiał musi spełniać normy dotyczące odporności chemicznej, przepuszczalności oraz braku interakcji z substancją leczniczą.
- Proces produkcji opakowań farmaceutycznych odbywa się w kontrolowanych warunkach, aby zapobiec zanieczyszczeniu.
- Wykorzystywane są nowoczesne technologie, takie jak termoformowanie, wtryskiwanie, ekstruzja, formowanie szkła.
- Druk i znakowanie opakowań muszą być trwałe, czytelne i zawierać wszystkie niezbędne informacje dla pacjenta.
Wymagania prawne i certyfikacje w produkcji opakowań dla produktów leczniczych
Wiele krajów posiada własne organy regulacyjne, które nadzorują produkcję opakowań farmaceutycznych. W Unii Europejskiej jest to Europejska Agencja Leków (EMA), a w Stanach Zjednoczonych Food and Drug Administration (FDA). Te instytucje wydają szczegółowe wytyczne i wymagania dotyczące materiałów, procesów produkcyjnych, testowania oraz dokumentacji. Producenci opakowań muszą uzyskać odpowiednie certyfikaty i pozwolenia, aby móc dostarczać swoje produkty na rynek farmaceutyczny. Certyfikacja ta często wymaga przeprowadzenia szczegółowych audytów, zarówno wewnętrznych, jak i zewnętrznych, przez niezależne jednostki certyfikujące.
Oprócz ogólnych wymogów GMP, istnieją również specyficzne przepisy dotyczące poszczególnych rodzajów opakowań. Na przykład, dla opakowań zawierających leki do podawania pozajelitowego, wymagania dotyczące sterylności i braku pirogenów są jeszcze bardziej rygorystyczne. Podobnie, opakowania dla substancji psychoaktywnych lub leków o wysokim potencjale terapeutycznym mogą wymagać dodatkowych zabezpieczeń przed fałszowaniem i nielegalnym obrotem. Zrozumienie i stosowanie się do tych wszystkich regulacji jest absolutnie kluczowe dla każdego podmiotu zaangażowanego w produkcję opakowań na leki.
Zabezpieczenia opakowań na leki przed fałszowaniem i manipulacją
Fałszowanie leków stanowi globalne zagrożenie dla zdrowia publicznego, a producenci opakowań odgrywają kluczową rolę w walce z tym procederem. Jednym z najważniejszych aspektów jest wdrażanie zaawansowanych zabezpieczeń fizycznych na opakowaniach, które utrudniają lub wręcz uniemożliwiają nieuprawnioną ingerencję w produkt. Do najczęściej stosowanych rozwiązań należą plomby zabezpieczające, które po otwarciu opakowania pozostawiają widoczny ślad, informując o próbie manipulacji. Mogą to być specjalne taśmy klejące, folie zgrzewane lub naklejki z unikalnymi wzorami.
Kolejnym ważnym elementem zabezpieczeń są technologie druku i znakowania, które są trudne do podrobienia. Stosuje się specjalne farby, mikrodruki, hologramy, a także elementy reagujące na promieniowanie UV lub podczerwone. Niektóre opakowania mogą być również wyposażone w unikalne kody numeryczne lub alfanumeryczne, które można zweryfikować za pomocą specjalnych aplikacji mobilnych lub systemów online. To pozwala pacjentom na szybkie sprawdzenie autentyczności produktu przed jego zakupem lub zastosowaniem.
Oprócz zabezpieczeń fizycznych, coraz większą rolę odgrywają rozwiązania cyfrowe, takie jak serializacja i agregacja. Serializacja polega na przypisaniu każdemu opakowaniu unikalnego numeru seryjnego, który jest następnie rejestrowany w systemie śledzenia. Agregacja umożliwia powiązanie poszczególnych opakowań z większymi jednostkami logistycznymi, takimi jak kartony czy palety. Te systemy pozwalają na pełne śledzenie leku na każdym etapie łańcucha dostaw, od producenta aż do apteki, co znacząco utrudnia wprowadzanie fałszywych produktów do obiegu. Wdrożenie tych rozwiązań jest często wymagane przez przepisy prawne, takie jak Dyrektywa o Sfałszowanych Produktach Leczniczych (FMD) w Unii Europejskiej.
- Ochrona opakowań na leki przed fałszowaniem jest priorytetem dla zapewnienia bezpieczeństwa pacjentów.
- Stosuje się fizyczne zabezpieczenia, takie jak plomby, hologramy, specjalne farby i folie.
- Technologie druku, takie jak mikrodruki i wzory zabezpieczające, utrudniają podrabianie.
- Cyfrowe rozwiązania, takie jak serializacja i agregacja, umożliwiają śledzenie leków w całym łańcuchu dostaw.
- Unikalne kody na opakowaniach pozwalają na weryfikację autentyczności produktu przez pacjentów i dystrybutorów.
- Systemy śledzenia pomagają identyfikować i usuwać fałszywe produkty z rynku.
Materiały wykorzystywane w produkcji opakowań na leki ich właściwości
Wybór odpowiedniego materiału do produkcji opakowań na leki jest procesem krytycznym, mającym bezpośredni wpływ na stabilność, bezpieczeństwo i skuteczność preparatu. Każdy rodzaj leku ma swoje specyficzne wymagania dotyczące ochrony, co determinuje wybór surowca. Tworzywa sztuczne stanowią szeroką gamę materiałów wykorzystywanych w przemyśle farmaceutycznym. Polietylen (PE) i polipropylen (PP) są często stosowane do produkcji butelek, zakrętek i pojemników, ze względu na ich odporność chemiczną, elastyczność i dobrą barierowość dla wilgoci. Polichlorek winylu (PVC) jest popularnym wyborem dla folii blisterowych, często powlekanych dodatkowymi warstwami, takimi jak PVDC (polichlorek winylidenu) lub aluminium, aby zwiększyć jego właściwości barierowe dla pary wodnej i gazów.
Szkło jest tradycyjnym i cenionym materiałem do produkcji opakowań farmaceutycznych, szczególnie dla leków wrażliwych na przenikanie substancji z opakowania. Jego główną zaletą jest doskonała obojętność chemiczna i niski współczynnik przepuszczalności dla gazów i wilgoci. Szkło jest również łatwe do sterylizacji i nie reaguje z większością substancji czynnych. Najczęściej stosuje się szkło typu I, które charakteryzuje się najwyższym stopniem obojętności. Wadą szkła jest jego kruchość i większa waga w porównaniu do tworzyw sztucznych, co może generować wyższe koszty transportu i zwiększać ryzyko stłuczenia.
Aluminium jest wykorzystywane głównie do produkcji ampułek, fiolek, tubek oraz jako folia barierowa w opakowaniach blisterowych i saszetkach. Jego główne zalety to doskonała ochrona przed światłem, wilgocią i tlenem, a także możliwość łatwego formowania. Aluminium jest również materiałem odpornym na korozję i może być łatwo poddawane recyklingowi. Papier i tektura, często stosowane w opakowaniach wtórnych (kartonach) lub jako materiał do ulotek, zapewniają ochronę mechaniczną i przestrzeń do umieszczenia informacji dla pacjenta. W przypadku bezpośredniego kontaktu z lekiem, papier i tektura są zazwyczaj powlekane folią lub lakierowane, aby zapewnić odpowiednie właściwości barierowe i higieniczne.
Kontrola jakości w produkcji opakowań na leki kluczowy etap
Kontrola jakości stanowi nadrzędny element całego procesu produkcji opakowań na leki. Jest to systematyczne działanie mające na celu zapewnienie, że każdy wyprodukowany element spełnia najwyższe standardy jakościowe i bezpieczeństwa, zgodne z obowiązującymi przepisami. Proces ten obejmuje szereg etapów, rozpoczynając od weryfikacji jakości surowców, poprzez monitorowanie parametrów produkcyjnych, aż po końcową kontrolę gotowych wyrobów. Niezgodność na jakimkolwiek etapie może skutkować odrzuceniem całej partii produktu, co wiąże się z wymiernymi stratami finansowymi, ale przede wszystkim z potencjalnym ryzykiem dla pacjentów.
Weryfikacja surowców jest pierwszym krokiem w procesie kontroli jakości. Dostawcy materiałów do produkcji opakowań farmaceutycznych muszą spełniać ściśle określone kryteria i dostarczać certyfikaty zgodności. Każda dostawa jest następnie poddawana szczegółowym badaniom laboratoryjnym, mającym na celu potwierdzenie jej właściwości fizykochemicznych, czystości mikrobiologicznej oraz braku szkodliwych substancji. Dotyczy to zarówno tworzyw sztucznych, szkła, jak i aluminium czy papieru. Tylko materiały spełniające wszystkie wymagania mogą zostać dopuszczone do produkcji.
Podczas samego procesu produkcji, parametry takie jak temperatura, ciśnienie, prędkość maszyn i czas procesu są stale monitorowane i rejestrowane. Stosuje się zaawansowane systemy kontroli wizyjnej, które automatycznie wykrywają wszelkie defekty powierzchniowe, takie jak pęknięcia, zarysowania, wady druku czy nieprawidłowości w kształcie. Gotowe opakowania poddawane są również testom funkcjonalnym, na przykład testom szczelności, wytrzymałości mechanicznej oraz odporności na działanie czynników zewnętrznych, takich jak światło czy wilgoć. W przypadku opakowań sterylnych, wymagana jest również kontrola jałowości.
- Kontrola jakości w produkcji opakowań na leki jest procesem wieloetapowym, zapewniającym zgodność z normami.
- Rozpoczyna się od rygorystycznej weryfikacji jakości przyjmowanych surowców.
- W trakcie produkcji monitorowane są parametry procesowe i stosowana jest kontrola wizyjna.
- Gotowe opakowania poddawane są testom fizykochemicznym, mechanicznym i funkcjonalnym.
- Badania laboratoryjne potwierdzają czystość mikrobiologiczną i brak szkodliwych substancji.
- Systemy zarządzania jakością, takie jak ISO 9001 i GMP, są podstawą kontroli jakości.
Innowacje i przyszłość produkcji opakowań na leki
Branża produkcji opakowań na leki stale ewoluuje, napędzana potrzebą zwiększenia bezpieczeństwa, poprawy funkcjonalności oraz zrównoważonego rozwoju. Jednym z kluczowych kierunków innowacji jest rozwój materiałów o lepszych właściwościach barierowych. Naukowcy pracują nad nowymi kompozytami, nanotechnologiami i powłokami, które mogą jeszcze skuteczniej chronić leki przed degradacją, wydłużając ich okres przydatności do użycia. Szczególnie obiecujące są materiały biodegradowalne i pochodzące z recyklingu, które pozwalają na zmniejszenie negatywnego wpływu produkcji opakowań na środowisko.
Kolejnym ważnym obszarem innowacji są inteligentne opakowania. Są to opakowania wyposażone w technologie, które pozwalają na monitorowanie stanu leku lub dostarczanie dodatkowych informacji dla pacjenta. Przykłady obejmują czujniki temperatury, które sygnalizują, czy lek był przechowywany w odpowiednich warunkach, wskaźniki wilgotności, a nawet opakowania z wbudowanymi mikroprocesorami, które mogą komunikować się z urządzeniami mobilnymi. Takie rozwiązania mają potencjał do znaczącego zwiększenia bezpieczeństwa terapii, szczególnie w przypadku leków wymagających ścisłego reżimu przechowywania lub podawania.
Automatyzacja i cyfryzacja procesów produkcyjnych to kolejne trendy kształtujące przyszłość branży. Wprowadzanie robotyzacji, sztucznej inteligencji i zaawansowanych systemów zarządzania produkcją pozwala na zwiększenie efektywności, redukcję błędów ludzkich i poprawę elastyczności produkcji. Druk 3D otwiera nowe możliwości w zakresie tworzenia niestandardowych opakowań i narzędzi produkcyjnych. Wraz z rosnącym naciskiem na zrównoważony rozwój, można spodziewać się dalszego rozwoju opakowań wielokrotnego użytku oraz systemów zwrotu i recyklingu, które będą odgrywać coraz większą rolę w całym cyklu życia produktu. Dążenie do minimalizacji śladu węglowego i odpowiedzialnego wykorzystania zasobów staje się kluczowym elementem strategii rozwoju w tej dynamicznej branży.